Table des matières
- Qu’est-ce que l’éthanol ? Propriétés chimiques et utilisations industrielles
- Comment l’éthanol est-il produit ? Processus de production industrielle
- Marché indien de l’éthanol et technologies de production
- Le marché français de l’éthanol et sa position dans le secteur européen du bioéthanol
- Marché brésilien de l’éthanol et technologies de production industrielle
- Qu’est-ce que la technologie MVR (recompression mécanique de vapeur) dans la production d’éthanol et comment fonctionne-t-elle ?
- Applications MVR dans les installations d’éthanol
- MVR dans les systèmes d’évaporation dans la production d’éthanol (recompression mécanique de la vapeur)
- Applications de la MVR (compression mécanique de vapeur) dans les procédés de distillation
- MVR en concentration de vinasse (recompression mécanique de vapeur)
- Conception MVR dans les flux de vapeur contenant de l’éthanol
- Limitations techniques rencontrées dans les applications MVR
- Comparaison des applications MVR dans les usines d’éthanol
- MVR dans les installations de production d’éthanol (recompression mécanique des vapeurs) Sélection de souffleurs et solutions d’ingénierie EFSAN
- Solutions de soufflante et de ventilateur radial EFSAN MVR
- ATEX et sécurité des procédés dans les installations d’éthanol
- Idées fausses sur l’éthanol et le MVR
- Questions fréquemment posées sur l’éthanol et le MVR
L’éthanol (C ₂H₅ OH), également connu sous le nom d’alcool éthylique, est un composé organique aux propriétés incolores, volatiles et inflammables. Éthanol utilisé dans les industries chimiques, énergétiques, pharmaceutiques et alimentaires ; Il peut être produit par fermentation de matières premières contenant du sucre et de l’amidon ou par des méthodes pétrochimiques. La production d’éthanol à l’échelle industrielle comprend des étapes de préparation des matières premières, de fermentation, de distillation, de déshydratation et de traitement des sous-produits.
Une part importante de la consommation d’énergie dans les usines d’éthanol se produit lors de la séparation des mélanges et du traitement des flux secondaires du processus. La recomposition mécanique de vapeur (MVR) comprime mécaniquement la vapeur basse pression dans des processus appropriés, augmentant le niveau de température et réutilisant l’énergie thermique de la vapeur. MVR ses applications peuvent être évaluées notamment dans l’évaporation, certaines configurations de distillation et la concentration des sous-produits du procédé. Succès du système ; Cela dépend de la composition de la vapeur, de la température, du rapport de pression, de l’efficacité du compresseur et des conditions d’intégration thermique.
Qu’est-ce que l’éthanol ? Propriétés chimiques et utilisations industrielles
L’éthanol est un alcool à deux carbones avec un groupe hydroxyle (-OH) dans sa structure moléculaire. Sa formule chimique est représentée par C ₂H₅ OH et sa formule moléculaire est représentée par C ₂H₆ O.
Il est utilisé dans différents procédés industriels en raison de sa miscibilité avec l’eau dans toutes les proportions, de ses propriétés de solvant et de son inflammabilité.
Propriétés physiques et chimiques de l’éthanol
| Fonctionnalité | Valeur / Description |
| Formule chimique | C₂H₅OH |
| Formule moléculaire | C₂H₆O |
| Masse molaire | Environ 46,07 g/mol |
| Point d’ébullition | Environ 78,4 °C |
| Point de congélation | Environ -114 °C |
| Densité | Environ 789 kg/m³ |
| Apparence physique | Liquide incolore |
| Solubilité dans l’eau | Il peut être mélangé dans n’importe quelle proportion |
| Inflammabilité | Liquide hautement inflammable |
Les valeurs de température et de densité dans le tableau sont des valeurs de référence approximatives pour l’éthanol pur. La densité doit être évaluée à environ 20 °C et les points d’ébullition et de congélation doivent être évalués dans des conditions proches de la pression atmosphérique.
Les propriétés physiques des mélanges éthanol-eau diffèrent des propriétés de l’éthanol pur. En particulier, les calculs d’évaporation, de condensation et de compression doivent prendre en compte la composition du mélange.
Où l’éthanol est-il utilisé ?
Les utilisations industrielles de l’éthanol peuvent être examinées en trois groupes principaux :
- Secteur de l’énergie : Il est utilisé comme composant de carburant en le mélangeant avec de l’essence dans certaines proportions.
- Industrie chimique : Elle est considérée comme solvant, intermédiaire chimique et matière première dans différents processus de production.
- Industrie pharmaceutique et alimentaire : Il est utilisé dans diverses applications de production en formulation, extraction, désinfection et classes de qualité appropriées.
Ces utilisations entraînent une différenciation dans le degré de pureté et les exigences de traitement post-production de l’éthanol.
Par exemple, les critères de qualité et d’impureté applicables à l’éthanol de qualité carburant et à l’éthanol utilisé dans les applications pharmaceutiques ne sont pas les mêmes.
Comment l’éthanol est-il produit ? Processus de production industrielle
La fermentation biologique et l’hydratation de l’éthylène sont les principales méthodes de production dans la production industrielle d’éthanol. La fermentation à base de matières premières agricoles occupe une place importante dans la production mondiale d’éthanol-carburant.
Processus de fermentation
La fermentation est la conversion des sucres en éthanol et en dioxyde de carbone par des micro-organismes.
Réaction simplifiée :
CC₆HH₁₂IL EST₆ → 2 C₂HH₅OH + 2 CO₂
Selon la matière première utilisée dans la production, différents processus de préparation sont nécessaires avant la fermentation.
Les matières premières contenant du sucre telles que la canne à sucre et la mélasse peuvent fournir directement des sucres fermentescibles.
Alors que dans le cas du maïs et d’autres matières premières à base d’amidon, l’amidon doit être transformé en sucres fermentescibles par des procédés enzymatiques.
Procédé de distillation
Le mélange obtenu à la suite de la fermentation contient différents composants organiques ainsi que de l’éthanol et de l’eau.
Le processus de distillation augmente la concentration d’éthanol en tirant parti des différences de volatilité des composants.
Cependant, le système éthanol-eau forme un azéotrope à ébullition minimale à pression atmosphérique.
Il n’est donc pas possible d’obtenir une pureté absolue de l’éthanol par distillation conventionnelle seule.
Processus de déshydratation
Des procédés supplémentaires d’élimination de l’eau peuvent être appliqués après distillation pour la production d’éthanol de haute pureté.
Une méthode courante est la technologie des tamis moléculaires.
Les systèmes de tamis moléculaires permettent une rétention sélective de l’eau dans le mélange éthanol-eau, contribuant ainsi à obtenir des puretés d’éthanol plus élevées.
Traitement des sous-produits et besoins énergétiques
La consommation d’énergie dans les usines d’éthanol ne se limite pas aux seules colonnes de distillation.
Le traitement des flux de processus formés après la fermentation, les systèmes d’évaporation, les processus de séchage et d’autres processus auxiliaires peut également nécessiter des quantités importantes d’énergie thermique.
En particulier, la récupération de l’énergie utilisée dans les processus d’évaporation est l’une des questions à évaluer dans la conception des installations.
Point critique d’un point de vue technique : Lors de l’évaluation de l’efficacité énergétique dans les usines de production d’éthanol, il ne suffit pas de se concentrer uniquement sur la consommation de vapeur de la colonne de distillation. Les systèmes de traitement et d’évaporation des sous-produits doivent également être examinés dans le cadre du bilan énergétique total.
Marché indien de l’éthanol et technologies de production
L’Inde est un marché important de l’éthanol, porté par des politiques visant à accroître l’utilisation de l’éthanol dans les carburants de transport et soutenu par une vaste infrastructure de matières premières agricoles.
Dans le pays, la production d’éthanol englobe à la fois les méthodes basées sur des matières premières liées à l’industrie sucrière et celles basées sur les céréales.
Structure de la production d’éthanol en Inde
En Inde, le jus de canne à sucre, la mélasse et les matières premières céréalières appropriées peuvent être utilisés pour la production d’éthanol.
L’utilisation de ces matières premières dépend des réglementations en vigueur, des conditions d’approvisionnement agricole et des politiques de production.
Il existe des différences de processus importantes entre les installations de production à base de sucre et à base de céréales, notamment en ce qui concerne la préparation des matières premières et la transformation des sous-produits.
Politiques de mélange d’éthanol en Inde
Les politiques publiques qui favorisent le mélange d’éthanol dans l’essence jouent un rôle important dans le développement du secteur indien de l’éthanol.
L’objectif d’obtenir un mélange d’éthanol à 20 % dans l’essence —connu sous le nom d’E20— a été un moteur clé des investissements dans la capacité de production d’éthanol du pays.
Il convient toutefois de faire une distinction entre le pourcentage de mélange cible et le taux de mélange réel atteint à l’échelle nationale à un moment donné.
Les données officielles du ministère indien du Pétrole et du Gaz naturel devraient être utilisées pour évaluer les taux de mélange actuels et réalisés.
Efficacité des processus dans les usines indiennes d’éthanol
L’expansion de la capacité de production d’éthanol en Inde fait de la gestion de l’eau et de l’énergie utilisées dans ces processus une considération cruciale.
Cela englobe la distillation, l’évaporation, la concentration des sous-produits et le traitement des flux de déchets.
La technologie de recompression mécanique de vapeur (MVR) est une option potentielle pour réduire la consommation de vapeur dans des applications d’évaporation appropriées.
Cependant, la présence de contaminants dans le flux de processus, la tendance à l’encrassement et le différentiel de température requis sont des facteurs clés qui peuvent influencer la conception d’un système MVR.
Le marché français de l’éthanol et sa position dans le secteur européen du bioéthanol
En plus d’être l’un des pays de production agricole les plus importants d’Europe, la France est également l’un des marchés importants dans la production et l’utilisation du bioéthanol.
Lors de l’évaluation du marché français de l’éthanol, il convient de considérer ensemble l’offre de matières premières agricoles, la demande de carburants et la réglementation de l’Union européenne en matière d’énergies renouvelables.
Structure du marché français de l’éthanol
La betterave sucrière et les matières premières à base de céréales occupent une place importante dans la production de bioéthanol en France.
Cette structure relie directement la production d’éthanol à l’agriculture et à l’industrie sucrière.
L’utilisation de l’éthanol comme carburant dans le pays est également l’une des composantes importantes du marché.
En France, il existe des classes de carburants contenant de l’éthanol telles que E10 et E85.
E10 fait référence à la classe d’essence ne contenant pas plus de 10 pour cent d’éthanol en volume, tandis que E85 est un type de carburant avec une teneur élevée en éthanol qui varie en fonction de la norme de carburant pertinente et des conditions saisonnières.
L’effet de la réglementation de l’Union européenne sur le marché français
Le marché français du bioéthanol est affecté par les réglementations de l’Union européenne en matière d’énergies renouvelables et de durabilité.
Des questions telles que la législation sur les énergies renouvelables, le calcul des émissions de gaz à effet de serre et la durabilité des matières premières sont particulièrement importantes dans le secteur de la production.
L’évaluation du marché français devrait donc prendre en compte non seulement la capacité de production mais également les critères de durabilité auxquels le produit répond.
Technologies de production d’éthanol en France
La fermentation, la distillation et la déshydratation dans les usines de betterave sucrière et d’éthanol à base de céréales font partie des processus de base.
Toutefois, les étapes de transformation des sous-produits peuvent varier en fonction de la matière première utilisée.
La consommation d’énergie, l’intégration thermique et l’efficacité des équipements sont des paramètres d’ingénierie importants lors de l’évaluation de la modernisation des procédés dans les usines d’éthanol en France.
La technologie MVR (recompression mécanique de vapeur) peut être évaluée notamment dans des applications d’évaporation appropriées.
Toutefois, l’aptitude d’une usine à utiliser des MVR ne peut pas être déterminée par le simple fait qu’elle produit de l’éthanol.
Marché brésilien de l’éthanol et technologies de production industrielle
Le Brésil est l’un des principaux producteurs mondiaux d’éthanol. L’industrie de l’éthanol du pays se distingue par son infrastructure de production, notamment celle basée sur la canne à sucre, et par la prévalence de l’utilisation de l’éthanol dans les carburants de transport.
Une caractéristique qui distingue le secteur brésilien de l’éthanol de nombreux autres marchés est le lien étroit entre la production agricole, l’industrie sucrière, la production d’éthanol et la récupération d’énergie.
Production d’éthanol à base de canne à sucre au Brésil
L’une des matières premières clés pour la production traditionnelle d’éthanol au Brésil est la canne à sucre.
Les flux sucrés obtenus dans les usines de transformation de la canne à sucre sont transformés en éthanol en passant par des étapes de préparation et de fermentation appropriées.
Une chaîne de production typique à base de canne à sucre comprend les étapes suivantes :
- Prise de canne à sucre sur place et préparation.
- Élimination du liquide sucré par des procédés mécaniques.
- Préparation du flux sucré pour la fermentation.
- Production d’éthanol par fermentation.
- Augmentation de la concentration d’éthanol par distillation.
- Processus de déshydratation selon la classe de produits requise.
- Traitement de la Vinasse et autres flux secondaires du processus.
La bagasse, sous-produit fibreux de la canne à sucre, peut être considérée comme un combustible pour la production de vapeur et d’électricité dans des installations adaptées.
Cela fait de l’intégration énergétique des usines d’éthanol à base de canne à sucre au Brésil un enjeu technique important.
Production d’éthanol à base de maïs au Brésil
L’industrie brésilienne de l’éthanol ne dépend pas uniquement de la canne à sucre.
La production d’éthanol à base de maïs est devenue un segment important de la structure de production du pays.
Dans les usines d’éthanol à base de maïs, en plus des processus d’hydrolyse de l’amidon, de fermentation et de distillation, le traitement des protéines, des fibres et d’autres sous-produits devient important.
Dans certaines usines, les flux latéraux formés après distillation sont évalués par des processus d’évaporation et de séchage.
Les besoins énergétiques de ces procédés sont importants pour l’évaluation des technologies de récupération de vapeur telles que la MVR (recompression mécanique de vapeur).
Gestion de la vinasse dans les usines d’éthanol brésiliennes
La vinasse est un flux secondaire de processus à haute teneur en eau, notamment formé après la distillation de l’éthanol à base de canne à sucre.
Sa composition varie en fonction de la matière première utilisée et des conditions de production.
Différentes méthodes peuvent être utilisées dans la gestion de la Vinasse, telles que le stockage, l’évaluation agricole, le traitement biologique et la concentration.
L’un des principaux objectifs de la concentration de Vinasse est de réduire la teneur en eau du ruisseau.
Cependant, une quantité importante d’énergie d’évaporation peut être nécessaire au cours de ce processus.
À ce stade, la technologie MVR (recompression mécanique de vapeur) est l’une des alternatives qui peuvent être évaluées dans des conditions de processus appropriées.
Potentiel MVR dans l’industrie brésilienne de l’éthanol
L’évaluation des applications MVR (recompression mécanique de vapeur) dans les usines d’éthanol au Brésil est particulièrement pertinente pour les processus d’évaporation et de concentration des sous-produits.
Néanmoins, la production de vapeur à partir de bagasse dans les usines à base de canne à sucre peut affecter l’évaluation économique des investissements MVR.
La production interne de vapeur dans une usine ne signifie pas que la valeur économique de la vapeur est nulle. Toutefois, le coût de l’électricité, le bilan de cogénération et la capacité de vapeur utilisable doivent être examinés ensemble.
Par conséquent, dans l’investissement MVR (recompression mécanique de vapeur) pour les usines d’éthanol au Brésil, non seulement les économies d’énergie théoriques doivent être évaluées, mais également le bilan actuel de vapeur et d’électricité de l’usine.
Par exemple, l’économie d’investissement MVR d’une usine disposant d’un excédent de vapeur provenant de la bagasse et d’une usine produisant de la vapeur en achetant du carburant à l’extérieur peut ne pas être la même.
Cette différence peut affecter la décision d’investissement quelle que soit l’adéquation technique du système MVR.
Qu’est-ce que la technologie MVR (recompression mécanique de vapeur) dans la production d’éthanol et comment fonctionne-t-elle ?
La MVR (recompression mécanique de vapeur) est appelée recompression mécanique de vapeur ou recompression mécanique de vapeur en turc.
Cette technologie repose sur le principe de comprimer mécaniquement la vapeur basse pression générée dans des procédés adaptés et de l’augmenter jusqu’à un niveau de pression et de température plus élevé.
Ainsi, l’énergie thermique de la vapeur peut être à nouveau évaluée au cours du processus.
Principe de fonctionnement du système MVR
Les étapes de fonctionnement de base d’un système d’évaporation MVR sont les suivantes :
- Dans l’évaporateur, une partie du liquide de traitement est évaporée.
- La vapeur formée est acheminée vers le compresseur via des étapes de séparation et de conditionnement appropriées.
- Le ventilateur ou le compresseur MVR augmente la pression et le niveau de température de la vapeur.
- La vapeur comprimée est condensée sur des surfaces d’échangeur de chaleur appropriées, transférant la chaleur au liquide de traitement.
- Ainsi, l’énergie thermique de la vapeur est réutilisée.
Pour que le système fonctionne, la température de condensation de la vapeur comprimée doit être suffisamment supérieure à la température d’ébullition du flux de traitement à chauffer.
Cette différence de température est liée à la conception de l’échangeur de chaleur et aux propriétés thermodynamiques du procédé.
Pourquoi le rapport de pression est-il important dans les systèmes MVR (recompression mécanique de vapeur) ?
L’un des paramètres de conception importants des compresseurs MVR est le rapport de pression.
Le rapport de pression est le rapport entre la pression absolue de sortie du compresseur et la pression absolue d’entrée.
Rapport de pression = Pression de sortie absolue / Pression d’entrée absolue
Par exemple, dans un système, si la pression d’entrée est de 100 kPa absolus et la pression de sortie de 130 kPa absolus, le rapport de pression est de 1,30.
Cet exemple est fourni uniquement pour illustrer la méthode de calcul ; il ne représente pas le point de fonctionnement d’un produit EFSAN particulier.
À mesure que le rapport de pression requis augmente, la consommation d’énergie spécifique du compresseur augmente généralement.
Cependant, la puissance réelle requise doit être calculée en tenant compte des propriétés thermodynamiques de la vapeur et du débit du compresseur.
Efficacité énergétique dans les systèmes MVR (recompression mécanique de vapeur)
Dans les systèmes d’évaporation conventionnels, l’énergie thermique doit être fournie de l’extérieur pour l’évaporation.
Dans les systèmes MVR, l’énergie thermique de la vapeur obtenue par évaporation est réutilisée.
Ainsi, dans des applications appropriées, la quantité de vapeur qui doit être fournie de l’extérieur peut être réduite.
Cependant, le système consomme de l’énergie électrique.
Par conséquent, dans l’évaluation économique du MVR, la consommation d’électricité et la consommation réduite de vapeur doivent être calculées ensemble.
En outre, les équipements auxiliaires, les pertes de chaleur, les besoins de maintenance et les conditions de fonctionnement variables doivent être inclus dans l’évaluation.
Cet article pourrait vous intéresser. Recompression mécanique des vapeurs (MVR) dans le traitement des eaux usées
Applications MVR dans les installations d’éthanol
La technologie MVR dans la production d’éthanol peut être évaluée, en particulier dans les applications d’évaporation et d’intégration de chaleur appropriées.
Cependant, tous les flux de vapeur utilisés dans la production d’éthanol ne sont pas adaptés au MVR.
La composition du fluide, la température, la pression, la tendance à l’encrassement et la sécurité de l’équipement sont des déterminants clés de la conception.
MVR dans les systèmes d’évaporation dans la production d’éthanol (recompression mécanique de la vapeur)
L’évaporation dans les usines de production d’éthanol peut être utilisée pour augmenter la concentration de différents flux de processus.
Au cours de ce processus, une partie du liquide est évaporée.
Une recompression avec MVR peut être envisagée si la vapeur formée présente des propriétés appropriées.
L’important ici est de déterminer avec précision les propriétés de la vapeur à l’entrée du compresseur.
En particulier, l’entraînement de gouttelettes de liquide doit être envisagé du point de vue de la conception de l’équipement.
Applications de la MVR (compression mécanique de vapeur) dans les procédés de distillation
La distillation de l’éthanol est un procédé qui permet la séparation de composants ayant une volatilité différente.
Dans certains systèmes de distillation, il est possible d’utiliser la vapeur de tête de colonne comme source de chaleur dans un rebouilleur en la comprimant.
Cette approche peut être considérée comme une distillation par recompression de vapeur ou une distillation assistée par pompe à chaleur.
Cependant, l’adéquation thermodynamique de cette application dépend des niveaux de température dans les sections supérieure et inférieure de la colonne.
L’équilibre vapeur-liquide et les propriétés azéotropiques du mélange éthanol-eau doivent également être pris en compte.
Distinction technique importante : Dans la distillation de l’éthanol, la compression directe de vapeur sur colonne et la vapeur d’eau pondérée obtenue par évaporation de la vinasse ne sont pas la même pratique.
Dans les deux systèmes, la composition du fluide, les exigences de sécurité et les critères de conception du compresseur peuvent différer.
MVR en concentration de vinasse (recompression mécanique de vapeur)
La vinasse est un flux secondaire de processus qui peut se produire dans la production d’éthanol et qui a une teneur en eau élevée.
L’élimination d’une partie de l’eau contenue dans la vinasse peut réduire le volume du débit.
Des systèmes d’évaporation peuvent être utilisés à cette fin.
La technologie MVR peut permettre de réévaluer la vapeur d’évaporation dans des processus de concentration de vinasse appropriés.
Cependant, l’encrassement et la formation de dépôts sur les surfaces de l’évaporateur dus à la composition de la vinasse peuvent constituer un problème de conception important.
Cela peut affecter les performances de transfert de chaleur et la continuité de fonctionnement.
Conception MVR dans les flux de vapeur contenant de l’éthanol
Dans le cas de flux de vapeur contenant de l’éthanol, le choix de l’équipement ne doit pas se faire en examinant uniquement les valeurs de pression et de température.
En raison des propriétés inflammables de l’éthanol, le potentiel du procédé à créer une atmosphère explosive doit être évalué.
Le cas échéant, les exigences ATEX et les normes d’équipement pertinentes devraient être prises en compte.
La norme EN 14986 est l’une des normes importantes pour la conception des ventilateurs destinés à fonctionner en atmosphères explosives. Toutefois, la portée standard et les conditions d’utilisation de l’équipement doivent être évaluées séparément.
Limitations techniques rencontrées dans les applications MVR
Les principaux paramètres affectant l’applicabilité des systèmes MVR sont :
- Élévation du point d’ébullition : La différence de température due à la composition de la solution peut augmenter le taux de compression requis.
- Contamination et formation de dépôts : l’encrassement des surfaces des échangeurs de chaleur peut réduire les performances de transfert de chaleur.
- Conditions de fonctionnement variables : Les changements de débit de vapeur et de pression peuvent affecter la plage de fonctionnement du compresseur.
Par conséquent, l’adéquation du système MVR ne doit pas être évaluée uniquement sur la base d’économies d’énergie théoriques.
Comparaison des applications MVR dans les usines d’éthanol
| Application | L’objectif principal de MVR | Problème d’ingénierie critique |
| Évaporation du processus | Récupération de l’énergie de la vapeur | Différence de température et rapport de pression |
| Concentration de vinasse | Réduire l’énergie d’évaporation | Contamination et qualité de la vapeur |
| Pompe à chaleur à distillation | Réutilisation de la chaleur de la colonne | Composition de la vapeur et adéquation thermodynamique |
| Concentration des sous-produits | Réduction de l’énergie d’évaporation | Propriétés des fluides et stabilité de fonctionnement |
Pour l’évaluation technique de l’application MVR dans votre installation de production d’éthanol ou pour la sélection appropriée du ventilateur EFSAN, vous pouvez contacter l’équipe d’ingénierie.
MVR dans les installations de production d’éthanol (recompression mécanique des vapeurs) Sélection de souffleurs et solutions d’ingénierie EFSAN
Dans les systèmes MVR, le choix du ventilateur ou du compresseur doit être fait en fonction des exigences thermodynamiques du procédé.
Il ne suffit pas d’évaluer l’équipement uniquement sur son débit nominal et sa capacité de pression.
Les propriétés de la vapeur, le rapport de pression, la température, la plage de fonctionnement et les exigences matérielles doivent être examinés ensemble.
Paramètres de base dans la sélection du ventilateur MVR
| Paramètre | Son importance en termes d’ingénierie |
| Débit massique | Il détermine la quantité de vapeur que le compresseur doit traiter |
| Pression d’entrée | Cela affecte la densité et le débit volumétrique de la vapeur |
| Température d’entrée | La thermodynamique est importante pour les calculs et la sélection des matériaux |
| Pression de sortie | Détermine le rapport de pression requis |
| Composition de la vapeur | Le poids moléculaire affecte les exigences de condensation et de sécurité |
| Gamme d’activités | Détermine les conditions de charge partielle et de débit variable |
| Scellage | C’est important pour le contrôle du gaz de procédé |
Calculateur de puissance du ventilateur MVR
Dans les systèmes MVR, la puissance du compresseur est liée au débit massique de la vapeur à comprimer et au changement d’enthalpie qui se produit pendant la compression.
Puissance de l’arbre simplifiée :
P = ṁ × Δh
Ici:
- P : Puissance de l’arbre du compresseur (kW)
- ṁ : Débit massique de vapeur (kg/s)
- Δh : Augmentation de l’enthalpie spécifique lors de la compression réelle (kJ/kg)
Lors du calcul de l’augmentation réelle de l’enthalpie, l’efficacité du compresseur et les propriétés thermodynamiques du fluide doivent être prises en compte.
L’efficacité du moteur et du conducteur est également incluse dans l’évaluation pour déterminer la consommation d’électricité.
Solutions de soufflante et de ventilateur radial EFSAN MVR
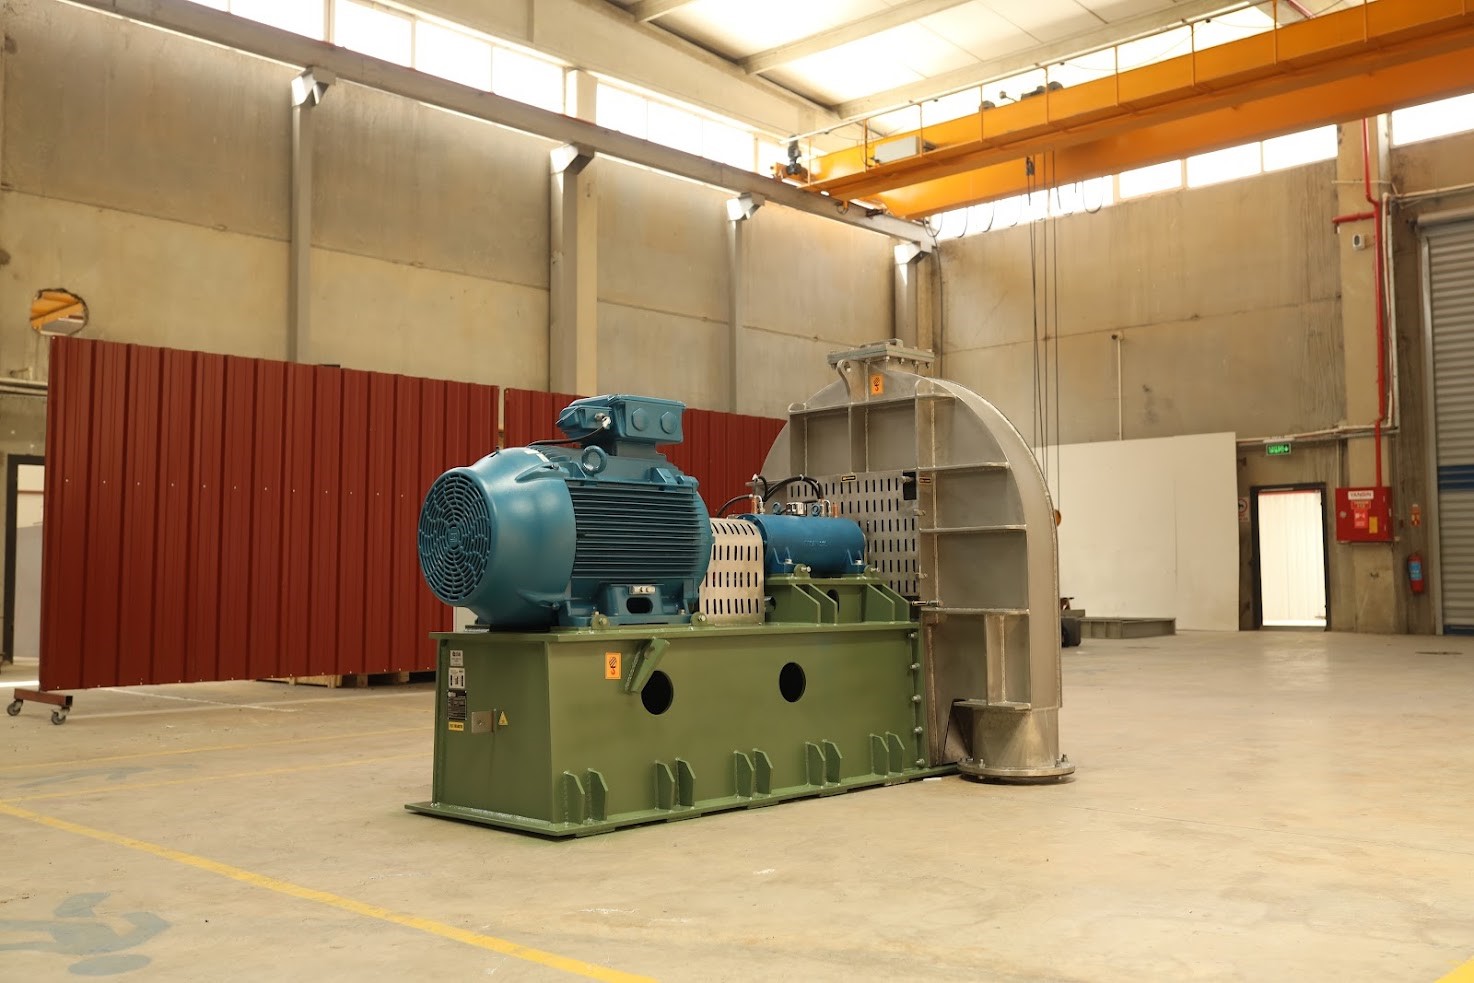
EFSAN Machinery est un fabricant de ventilateurs radiaux industriels, de systèmes de soufflage MVR et de solutions de turbocompresseurs.
La capacité globale partagée de la société comprend des débits allant jusqu’à 1 800 000 m³/h, une pression allant jusqu’à 45 kPa dans les modèles à un étage et 160 kPa dans les modèles à plusieurs étages, et des valeurs de différence de température d’environ 10 kelvins en un seul étage dans les applications MVR.
Ces valeurs se rapportent au portefeuille global de produits d’EFSAN. Les valeurs de débit, de pression et d’efficacité qui peuvent être fournies dans une application MVR particulière doivent être vérifiées par rapport à la courbe de performance et aux conditions de processus de l’équipement à sélectionner.
Les services d’ingénierie d’EFSAN comprennent la conception d’équipements spécifiques au projet, l’optimisation des performances, les tests et les mesures, l’assemblage, la mise en service, la maintenance et le support des pièces de rechange.
ATEX et sécurité des procédés dans les installations d’éthanol
La possibilité de formation d’une atmosphère inflammable dans les flux de processus contenant de l’éthanol doit être évaluée du point de vue de la conception de l’équipement.
Les exigences ATEX sont déterminées par la classification des zones dangereuses de l’installation et les conditions d’utilisation de l’équipement.
Lors du choix de l’équipement approprié, la classe de température, la catégorie d’équipement, les propriétés des matériaux, l’étanchéité et les sources possibles d’inflammation doivent être évaluées.
Il ne faut cependant pas supposer que chaque application MVR présente les mêmes conditions atmosphériques explosives.
Par exemple, une conduite de vapeur de procédé riche en éthanol dotée d’un système d’évaporation transportant principalement de la vapeur d’eau peut nécessiter des considérations de sécurité différentes.
Idées fausses sur l’éthanol et le MVR
Mythe : La technologie MVR fonctionne avec la même efficacité dans toutes les installations de production d’éthanol.
Correct : Les performances MVR dépendent des conditions de température et de pression, des propriétés du fluide et de l’intégration thermique du processus.
Mythe : Seuls le débit et la pression sont suffisants pour choisir un ventilateur MVR.
Correct : La composition de la vapeur, la température, la densité, le risque de condensation, l’efficacité et la plage de fonctionnement doivent également être évalués.
Mythe : Dans la production d’éthanol, le MVR est utilisé uniquement dans les colonnes de distillation.
Correct : Le MVR peut également être évalué dans des applications appropriées d’évaporation et de concentration de sous-produits.
Questions fréquemment posées sur l’éthanol et le MVR
L’éthanol et l’alcool éthylique sont-ils la même substance ?
Oui. L’éthanol et l’alcool éthylique font référence au même composé chimique. Sa formule chimique est C ₂H₅ OH.
Pourquoi le MVR est-il utilisé dans la production d’éthanol ?
Le MVR est utilisé afin de réduire le besoin de vapeur fournie de l’extérieur en permettant de réutiliser l’énergie thermique de la vapeur basse pression dans des processus appropriés.
Quelle est la différence entre le ventilateur MVR et le ventilateur radial standard ?
Le ventilateur MVR est conçu pour la compression de certaines vapeurs de processus. Les propriétés des fluides, la température, le rapport de pression, les exigences en matière de matériaux et d’étanchéité diffèrent des pratiques standard de manipulation des gaz.
Est-il toujours économique d’utiliser le MVR dans les usines d’éthanol ?
Non. L’adéquation économique est déterminée en tenant compte des coûts de vapeur et d’électricité, du montant de l’investissement, de la durée d’exploitation, des exigences de maintenance et de l’intégration des processus.
ATEX est-il nécessaire pour les vapeurs contenant de l’éthanol ?
Les exigences ATEX sont évaluées en fonction de la possibilité de formation d’une atmosphère inflammable et de la classification des zones dangereuses. Il ne faut pas supposer que chaque flux contenant de l’éthanol nécessite la même classification d’équipement.
Résultat : Choisir le MVR et l’équipement de traitement approprié dans la production d’éthanol
La production d’éthanol est une activité industrielle qui implique différentes étapes de processus, de la préparation des matières premières à la fermentation, de la distillation à la déshydratation.
La technologie MVR peut être évaluée pour réduire la consommation d’énergie dans des applications appropriées d’évaporation et de récupération de chaleur.
Cependant, les performances du système dépendent d’une analyse thermodynamique correcte et du choix d’un équipement adapté aux conditions du processus.
EFSAN Makina propose des solutions d’ingénierie pour les besoins des processus avec ses groupes de produits dans les domaines des ventilateurs radiaux industriels, des soufflantes MVR et des turbocompresseurs.
Contactez immédiatement EFSAN Makina pour obtenir des informations sur la sélection du ventilateur MVR pour votre installation de production d’éthanol, l’évaluation des conditions du processus ou le laissez-passer de contact pour le support technique spécifique au projet.
Tags :
En savoir plus sur le secteur et nos activités